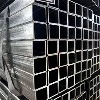


Tubo API 5L X60 saldato a resistenza elettrica (ERW).
Panoramica di base
Una specifica standard perTubo di linea in acciaio saldato a resistenza elettricasotto ilAPI5Lspecifica.Grado X60è unacciaio per tubazioni ad alta-resistenzaampiamente utilizzato nei sistemi di trasporto di petrolio e gas, con un carico di snervamento minimo di60.000 psi (415 MPa) .
Nome Spiegazione
| Parte | Senso |
|---|---|
| API | Istituto americano del petrolio |
| 5L | Specifiche per tubi di linea |
| X60 | Designazione del grado –X= grado della pipeline,60= limite di snervamento minimo in ksi (60.000 psi) |
| Resistenza elettrica saldata | Processo di produzione – tubo formato da coil e saldato longitudinalmente |
Caratteristiche principali del tubo X60 ERW
| Caratteristica | Descrizione |
|---|---|
| Tipo materiale | Acciaio al carbonio(micro-legato) |
| Produzione | Saldatura a resistenza elettrica (ERW)– è presente un cordone di saldatura longitudinale |
| Livelli delle specifiche del prodotto | PSL1OPSL2(PSL2 ha una chimica più rigorosa, test di impatto obbligatori) |
| Proprietà chiave | Ottimo equilibrio dielevata resistenza, tenacità e saldabilità |
| Diametri tipici | Da 21,3 mm a 660 mm(da 1/2" a 26") – ERW |
| Spessore tipico della parete | Da 1,8 mm a 22,2 mm |
Composizione chimica (massima%)
| Elemento | PSL1 (senza giunture) | PSL1 (saldato) | PSL2 (saldato) |
|---|---|---|---|
| Carbonio (C) | 0.28 | 0.26 | 0.22 |
| Manganese (Mn) | 1.40 | 1.40 | 1.40 |
| Fosforo (P) | 0.030 | 0.030 | 0.025 |
| Zolfo (S) | 0.030 | 0.030 | 0.015 |
| Vanadio (V) | 0,15 massimo | 0,15 massimo | Come concordato |
| Niobio (Nb) | 0,05 massimo | 0,05 massimo | Come concordato |
| Titanio (Ti) | 0,04 massimo | 0,04 massimo | 0,04 massimo |
Fonti:
Nota:Per ogni riduzione dello 0,01% al di sotto del contenuto massimo di carbonio specificato, è consentito un aumento dello 0,05% al di sopra del contenuto massimo di manganese specificato, fino all'1,50% per X60 .
Proprietà meccaniche
| Proprietà | Requisito |
|---|---|
| Limite di snervamento (Min) | 415 MPa (60.000 psi) |
| Resistenza alla trazione (Min) | 520 MPa (75.000 psi) |
| Allungamento | Varia in base allo spessore della parete (minimo ~28%) |
Fonti:
Tabella di confronto: X60 e gradi di tubi di linea adiacenti
| Grado | Limite di snervamento minimo (MPa/ksi) | Resistenza alla trazione minima (MPa/ksi) | Posizione |
|---|---|---|---|
| X52 | 360 / 52 | 460 / 67 | Forza inferiore |
| X56 | 390 / 56 | 490 / 71 | Intermedio |
| X60 | 415 / 60 | 520 / 75 | Alta resistenza |
| X65 | 450 / 65 | 535 / 77 | Maggiore forza |
| X70 | 485 / 70 | 570 / 82 | Resistenza ultra-elevata |
Fonte:
Applicazioni comuni
| Area di applicazione | Usi specifici |
|---|---|
| Petrolio e gas | Oleodotti-per il trasporto di gas e petrolio a lunga distanza |
| Trasporti | Linee di raccolta e distribuzione del gas naturale |
| Gestione dei fluidi | Trasporto di acqua, liquami e vapore |
| Industriale | Tubazioni per impianti petrolchimici |
| Al largo | Condotte sottomarine e applicazioni marine |
| Strutturale | Applicazioni meccaniche e strutturali (mobili, edilizia, ponti) |
Processo di produzione dell'ERW
I tubi ERW sono prodotti da:
Formazione:La bobina di acciaio viene modellata a freddo- in una forma cilindrica.
Saldatura:I bordi sono riscaldatiresistenza elettrica ad alta-frequenzae forgiati insieme sotto pressione.
Trattamento termico:Il cordone di saldatura e la zona-alterata dal calore vengono trattati termicamente-per simulare un trattamento termico normalizzante.
NDT:Il cordone di saldatura èTestato in modo non-distruttivo al 100%.(ultrasuoni o correnti parassite) .
Vantaggi dell'ERW:
Costo inferiorerispetto al tubo senza saldatura
Eccellente precisione dimensionale(diametro esterno e spessore della parete precisi)
Lunghezze lunghedisponibile (fino a 18 m)
Elevata efficienza produttiva
Disponibilità taglie
| Metodo di produzione | Gamma di dimensioni | Note |
|---|---|---|
| ERW | Da 21,3 mm a 660 mm(da 1/2" a 26") | Più comune per X60 fino a 24-26" |
| Senza soluzione di continuità | Da 1" a 14" (tipico) | Per confronto |
| LSAW | Da 14" a 60" (tipico) | Per diametri maggiori |
Fonti:
PSL1 contro PSL2 per X60
| Aspetto | PSL1 | PSL2 |
|---|---|---|
| Chimica | Limiti standard | Controlli più severi(Do inferiore, P, S) |
| Forza | Min solo specificato | Min e Maxspecificato |
| Test di impatto | Non richiesto | Obbligatorio(temperatura specificata) |
| Carbonio equivalente | Non richiesto | Calcolato e controllato |
| Uso tipico | Servizio generale | Servizio critico, servizio acido, bassa temperatura |
Opzioni di rivestimento e protezione
Il tubo X60 ERW viene comunemente fornito con:
| Tipo di rivestimento | Applicazione |
|---|---|
| Nero(finitura nuda) | Standard interno/fuori terra |
| 3LPE (polietilene a 3 strati) | Più comune per condotte interrate |
| FBE (fusione epossidica legata) | Protezione dalla corrosione |
| Resina epossidica per catrame di carbone | Protezione-per impieghi gravosi |
| Rivestimento in vernice/Olio anti-ruggine | Protezione temporanea |
| Rivestimento bituminoso | Servizio sepolto |
Equivalenti degli standard internazionali
| Standard | Grado equivalente |
|---|---|
| API5L | X60 |
| ISO 3183 | L415 |
| Sistema operativo DNV-F101 | Grado 450 |
| CSAZ245 | Grado 415 |
| GB/T9711 | L415 |
Ruolo del settore e logica di selezione
X60 rappresenta la categoria "alta-resistenza" nella famiglia dei tubi lineari:
| Livello di forza | Gradi | Uso tipico |
|---|---|---|
| Basso | A, B | Bassa-pressione, non-critica |
| Medio | X42, X46, X52 | Trasmissione generale |
| Alto | X60, X65 | Trasmissione ad alta-pressione, offshore |
| Ultra-Alto | X70, X80 | Acque profonde, artiche, alta-efficienza |
Quando scegliere X60:
Per oleodotti e gasdotti ad alta-pressione
Quando la pressione di progetto supera le capacità dell'X52
Per applicazioni offshore e sottomarine
Per applicazioni di servizio acido (se specificato come PSL2 con test aggiuntivi)
Quando è necessario un rapporto-/-peso più elevato per ridurre i costi dei materiali
Fabbricazione e saldabilità
| Aspetto | Requisito |
|---|---|
| Saldabilità | Eccellentegrazie alla chimica controllata e al basso contenuto di carbonio equivalente |
| Saldatura sul campo | Sono necessarie procedure qualificate, in particolare per PSL2 |
| Preriscaldare | Potrebbe essere necessario per pareti più spesse a seconda del carbonio equivalente |
| Piegatura | Può essere piegato a freddo-sul campo entro i limiti specificati |
| Trattamento termico | X60 può essere normalizzato, bonificato e rinvenuto secondo necessità |
Test e certificazione
Il tubo X60 ERW è tipicamente sottoposto a:
| Tipo di prova | Scopo |
|---|---|
| Analisi chimica | Verificare che la composizione soddisfi le specifiche |
| Prova di trazione | Confermare la resa e la resistenza alla trazione |
| Prova di appiattimento | Controlla la duttilità |
| Prova di piegatura | Verificare l'integrità della saldatura |
| Prova d'impatto | Charpy V-tacca (richiesto per PSL2) |
| Prova idrostatica | Verificare il contenimento della pressione |
| NDT (ultrasuoni/correnti parassite) | Rileva difetti di saldatura |
| Prova di durezza | Quando specificato per il servizio acido |
Certificato di prova del mulino:EN 10204/3.1B tipicamente fornita
Asporto finale: Tubo API 5L X60 ERWè untubo saldato-ad alta resistenzaprogettato per applicazioni impegnative di trasmissione di petrolio e gas. Con un limite di snervamento minimo di60.000 psi (415 MPa), offre una maggiore resistenza percondotte ad alta-pressione, installazioni offshore e condizioni di servizio critichedove X52 è insufficiente. Disponibile nei livelli di qualità PSL1 e PSL2, fornisce un eccellente equilibrio traresistenza, tenacità e saldabilitàper i moderni sistemi di tubazioni.