

ASTM A53 -Specifiche standard per tubi in acciaio al carbonio saldati e senza saldatura sviluppate dall'American Society for Testing and Materials (ASTM). Lo standard copre una varietà di dimensioni e spessori di tubi e si applica ai sistemi di tubazioni utilizzati per il trasporto di gas, liquidi e altri fluidi.
Il tubo ASTM A53 è destinato ad applicazioni meccaniche e di pressione ed è accettabile anche per usi ordinari nelle linee di vapore, acqua, gas e aria.
Taglie:
½" – 12" alcune limitazioni dipendono dal grado. Le dimensioni fino a 26" OD sono disponibili in numero limitato.
Specifiche standard per tubi, acciaio, nero e-tuffato a caldo, zincato-rivestito, saldato e senza giunzioni. Questa specifica riguarda i tubi in acciaio zincato a caldo, neri e saldati senza saldatura-.
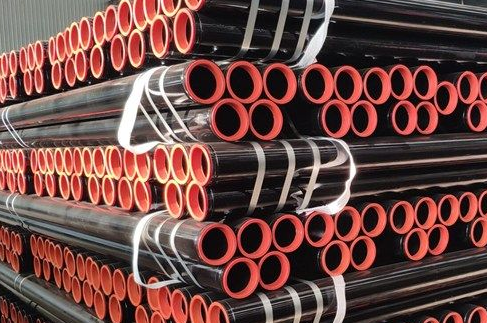
Tipi di tubi ASTM A53:
I seguenti tipi e gradi di tubi A53 sono coperti da queste specifiche:
Tubo di tipo F – Saldato in forno-di testa-, saldato continuo Grado A
Tubo di tipo E - Saldato a-resistenza-elettrica, gradi A e B, denominato tubo A53 ERW
Tubo di tipo S - senza saldatura, gradi A e B, denominato tubo senza saldatura A53
ASTM A53 Requisiti standard di zincatura:
Specifiche standard ASTM A53 inclusi i requisiti di zincatura a caldo (rivestimento di zinco) per tubi ASTM A53 grado B.
Inoltre, sono presenti tubi zincati interni ed esterni. Con le procedure di immersione a caldo, lo spessore dello zinco di qualsiasi grado deve essere conforme alla specifica B6.
Il peso del rivestimento di zinco non deve essere inferiore a 1,8 oz/ft2, 0,55 kg/m2 e il peso di ciascun campione non deve essere inferiore a 1,6 oz/ft2 0.49 kg/m2, mentre il peso della superficie esterna e della superficie interna del campione non deve essere inferiore a 1,3 oz/ft2 0.40 kg/m2.
Applicazioni ASTM A53:
1 Architettura: conduttura massima con maggiore estrazione di acque sotterranee quando torri, caldaie, trasporto di acqua calda e così via.
2 Lavorazioni meccaniche, set di cuscinetti, macchinari per la lavorazione e altri accessori.
3 Classe elettrica: distribuzione gas, condotta fluidi energia idrica.
4 impianti eolici a tubi anti-statici.
PROPRIETÀ MECCANICHE – REQUISITI A TRAZIONE
| Senza soluzione di continuità ed ERW | Grado A | Grado B |
| Resistenza alla trazione, min, psi | 48.000 (Maggiore o uguale a 330 Mpa) | 60.000 (Maggiore o uguale a 415 Mpa) |
| Resistenza allo snervamento, min, psi | 30.000 (Maggiore o uguale a 205 Mpa) | 35.000 (Maggiore o uguale a 240 Mpa) |
| Allungamento (%) | Maggiore o uguale a 35 | Maggiore o uguale a 30 |
Differenza fondamentale:
Il grado B ha una resistenza maggiore (resistenza allo snervamento maggiore o uguale a 240 MPa) ed è adatto per sistemi di tubazioni a pressione più elevata.
Il grado A ha una migliore plasticità (allungamento maggiore o uguale al 35%) ed è più adatto per piegatura a freddo, avvolgimento e altri processi di formatura.
REQUISITI CHIMICI PER ASTM A53:
| Senza soluzione di continuità ed ERW | Cmax% | Mn massimo% | Pmax% | % massima |
| Grado A | 0.25 | 0.95 | 0.05 | 0.045 |
| Grado B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tipo |
Carbonio massimo % |
Manganese massimo % |
Fosforo massimo % |
Zolfo massimo % |
Rame massimo % |
Nichel massimo % |
Cromo massimo % |
Molibdeno massimo % |
||||||||
| Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | Grado A | Grado B | |
| Tipo S (senza soluzione di continuità) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipo E (saldato a resistenza-elettrica) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipo F (tubo saldato in forno-) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Confronto di scenari applicativi tipici:
A53 GR.A: comunemente utilizzato nell'edilizia, in campi di trasporto di fluidi a bassa-pressione (inferiore o uguale a 5 MPa), come tubi idraulici, supporti di strutture edili e sistemi di vapore a bassa-pressione.
A53 GR.B: comunemente utilizzato nell'industria petrolifera, chimica, nella produzione di macchinari, nel trasporto di fluidi a media e alta pressione (inferiore o uguale a 15 MPa), come oleodotti e gasdotti, tubazioni ausiliarie per caldaie ad alta pressione e parti strutturali meccaniche.
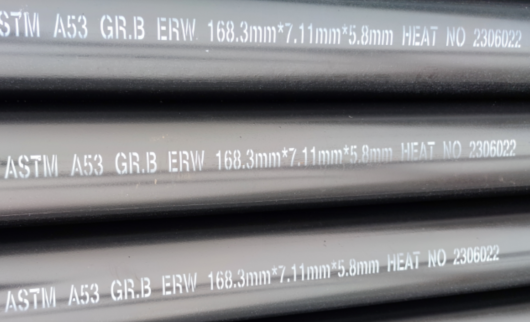
Differenza fondamentale:
Il grado A è adatto per sistemi a bassa pressione, non-critici, come tubazioni idrauliche e di condizionamento dell'aria.
Il grado B è adatto per condotte industriali a media e alta pressione, come le industrie petrolifere e chimiche.
Come scegliere il grado giusto?
Fluido a bassa-pressione, requisiti di piegatura/avvolgimento a freddo → Grado A (economico, buone prestazioni di formatura)
Fluido a media- e alta-pressione, requisiti di carico strutturale-→ Grado B (resistenza maggiore, buona resistenza alla pressione)
Il grado B di ASTM A53 è una scelta comune per tubazioni a media- e alta-pressione, mentre il grado A è adatto per applicazioni di piegatura a freddo-a bassa-pressione. La scelta della qualità giusta in base alle condizioni di lavoro specifiche può ottimizzare costi e prestazioni.
Confronto del tubo A53 con altri standard:
ASTM A106: Tubi senza saldatura ad alta-temperatura e alta-pressione (inferiore o uguale a 650 gradi), prodotti solo con metodi senza saldatura, adatti per sistemi di condutture di vapore/olio e gas.
API 5L: oleodotti e gasdotti a lunga-distanza, adatti a requisiti più rigorosi di resistenza alla pressione e resistenza alla corrosione.
Processo di produzione del tubo in acciaio ASTM A53:
Il processo di produzione del tubo in acciaio ASTM A53 varia in base al tipo (tubo senza saldatura o tubo saldato) e al metodo di produzione specifico (come laminazione a caldo, trafilatura a freddo, saldatura a resistenza, ecc.).
1. Processo di produzione di tubi in acciaio senza saldatura
Il tubo in acciaio senza saldatura ASTM A53 è suddiviso in due processi: laminazione a caldo e trafilatura a freddo. Il processo specifico è il seguente:
(1) Processo di produzione di tubi senza saldatura laminati a caldo
Preparazione del tubo grezzo: selezionare la billetta in acciaio al carbonio che soddisfi lo standard (come l'acciaio 20# corrispondente al grado A53-B).
Riscaldamento: riscaldare fino a 1100 gradi ~ 1250 gradi in un forno ad anello o in un forno ambulante.
Perforazione: utilizza una macchina per perforazione a rotolamento incrociato- o una macchina per perforazione a pressione per forare la billetta solida in un tubo grezzo cavo.
Laminazione: estensione e deformazione attraverso un laminatoio a tre-rulli incrociati-o un laminatoio continuo.
Dimensionamento: regolare il diametro esterno e lo spessore della parete in base alle dimensioni standard.
Raffreddamento: raffreddamento ad aria o raffreddamento controllato.
Raddrizzamento: elimina la deformazione da flessione.
Rilevamento: test della pressione dell'acqua, rilevamento dei difetti a ultrasuoni (UT), ecc.
Magazzinaggio: marcatura, imballaggio e stoccaggio.
Caratteristiche:
Elevata efficienza produttiva, adatta per tubi a pareti spesse-di grande diametro-.
La rugosità superficiale è relativamente elevata e l'uniformità dello spessore della parete è leggermente inferiore a quella dei tubi trafilati a freddo-.
(2) Processo di produzione di tubi senza saldatura-trafilati a freddo
Riscaldamento e perforazione di billette per tubi (uguale alla laminazione a caldo).
Intestazione: comoda per il bloccaggio di macchine trafilatrici a freddo.
Ricottura: elimina lo stress interno e migliora la plasticità.
Decapaggio: rimuovere le incrostazioni di ossido.
Trafilatura a freddo: trafilatura multi-passaggio alla dimensione target (il diametro esterno può avere una precisione di ±0,1 mm).
Trattamento termico: normalizzazione o rinvenimento per adeguare le prestazioni.
Ispezione e stoccaggio (come la laminazione a caldo).
Caratteristiche:
Elevata precisione dimensionale e buona finitura superficiale.
Adatto per tubi a pareti sottili-di piccolo diametro-(come tubi per cilindri idraulici).
2. Processo di produzione di tubi in acciaio saldati
I tubi saldati ASTM A53 comprendono principalmente la saldatura a resistenza elettrica (ERW) e la saldatura ad arco sommerso (SAW/LSAW):
(1) Processo di saldatura a resistenza elettrica ad alta-frequenza (tubi ERW).
Pretrattamento del nastro di acciaio: svolgimento, livellamento e rifilatura.
Formatura: il nastro di acciaio viene gradualmente arrotolato a forma di tubo da più serie di rulli e i bordi vengono allineati per la saldatura.
Saldatura ad alta frequenza (HFW): i bordi vengono riscaldati dalla corrente ad alta frequenza e pressurizzati per fondersi per formare una saldatura continua.
Trattamento termico della saldatura: Rinvenimento ad almeno 540 gradi per eliminare la martensite.
Dimensionamento e raddrizzamento: garantiscono la precisione dimensionale.
Ispezione: test delle correnti parassite (ET), test della pressione dell'acqua, ecc.
Caratteristiche:
Alta efficienza produttiva e basso costo.
Adatto per tubi di piccolo e medio diametro (come tubi zincati per l'edilizia).
(2) Processo di saldatura ad arco sommerso (tubi SAW/LSAW).
Fresatura di piastre di acciaio: fresatura su entrambi i lati-del bordo della piastra di acciaio per garantire la forma della scanalatura e la precisione dimensionale.
Pre-piegatura: il bordo della lamiera di acciaio viene modellato nella curvatura richiesta da una macchina pre-piegatrice per facilitare la successiva formatura.
Formatura JCOE: pressato gradualmente nella forma "J-C-O" e poi chiuso in un tubo grezzo.
Pre-saldatura: la saldatura con protezione a gas (MAG) viene utilizzata per fissare temporaneamente il giunto.
Saldatura ad arco sommerso interno ed esterno: utilizza una saldatrice ad arco sommerso multi-filo per saldare la saldatura su entrambi i lati per garantire un'elevata resistenza.
Espansione del diametro: migliora la distribuzione delle sollecitazioni.
Rilevamento: raggi X- (RT), ultrasuoni (UT)
Caratteristiche:
Applicabile a tubi con pareti spesse-di grande diametro-(come oleodotti e gasdotti).
La resistenza della saldatura è elevata, ma il costo è elevato.
Tubo saldato ERW (diametro piccolo): saldatura a resistenza ad alta-frequenza, adatta per costruzioni e strutture meccaniche.
Tubo saldato SAW/LSAW (diametro grande): saldatura ad arco sommerso, adatto per il trasporto di petrolio e gas, condotte ad alta-pressione.
Ispezione della qualità dei tubi in acciaio ASTM A53:
Test non-distruttivi (NDT):
Rilevamento dei difetti a ultrasuoni (UT): rileva i difetti interni delle saldature e dei materiali principali.
Rilevamento raggi X- (RT): verifica la presenza di difetti come pori e mancanza di fusione all'interno della saldatura.
Test con particelle magnetiche (MT): utilizzato per il rilevamento di crepe all'estremità dei tubi.
Test idrostatico: testare la capacità di carico di pressione di ciascun tubo d'acciaio per garantire l'assenza di perdite
Il rigoroso controllo di qualità (come rilevamento di difetti, test idrostatico) e il trattamento superficiale (zincatura, rivestimento) garantiscono che soddisfi lo standard ASTM A53 e soddisfi le esigenze di diversi settori.
Requisiti di piegatura:
Per tubi NPS 2 (DN50) e inferiori, una lunghezza sufficiente del tubo deve poter essere piegata a freddo di 90 gradi attorno a un mandrino cilindrico, il cui diametro è dodici volte il diametro esterno del tubo, senza che si sviluppino crepe in nessuna parte e senza aprire la saldatura.
Se ordinato per l'avvolgimento stretto, il tubo dovrà sopportare la piegatura a freddo di 180 gradi attorno a un mandrino cilindrico, il cui diametro è otto volte il diametro esterno del tubo, senza subire rotture.
Non è necessario sottoporre il tubo doppio extra resistente su NPS 1 1/4(DN 32) alla prova di piegatura.
Prova di appiattimento:
La prova di appiattimento dovrà essere effettuata su tubi di diametro superiore a NPS 2 (DN 50) con tutto lo spessore extra resistente e leggero.
Per i tubi senza saldatura, un campione di prova di almeno 2 1/2 pollici (60 mm) di lunghezza deve essere appiattito a freddo tra piastre parallele in due fasi. Durante la prima fase, che è un test di duttilità, non sono presenti crepe o rotture sulle superfici interne, esterne o terminali. Durante la seconda fase, che è la prova di solidità, l'appiattimento dovrà essere continuato finché il provino non si rompe o i lati opposti del tubo si incontrano. L'evidenza di materiale laminato o non integro che venga rilevata durante l'intera prova di appiattimento sarà motivo di rigetto.
Per i tubi saldati a resistenza elettrica, un campione di prova di almeno 4 pollici. (100 mm) di lunghezza dovrà essere appiattito a freddo tra piastre parallele in tre fasi, con la saldatura posizionata a 0 gradi o a 90 gradi dalla linea di direzione della forza. Durante la prima fase, che è una prova di duttilità della saldatura, non devono verificarsi crepe o rotture sulle superfici interne o esterne della saldatura fino a quando la distanza tra le piastre non è inferiore a due terzi del diametro specificato del tubo. come seconda fase, l'appiattimento dovrà essere continuato come prova di duttilità lontano dalla saldatura. Durante la seconda fase, nessuna crepa o rottura sulle superfici interne o esterne lontane dalla saldatura. Durante la terza fase, che è la prova di solidità, l'appiattimento dovrà essere continuato finché il provino non si rompe o le pareti opposte del tubo si incontrano. Costituiranno causa di rigetto eventuali prove di materiale laminato o non integro o di saldature incomplete rilevate dalla prova di appiattimento.


